
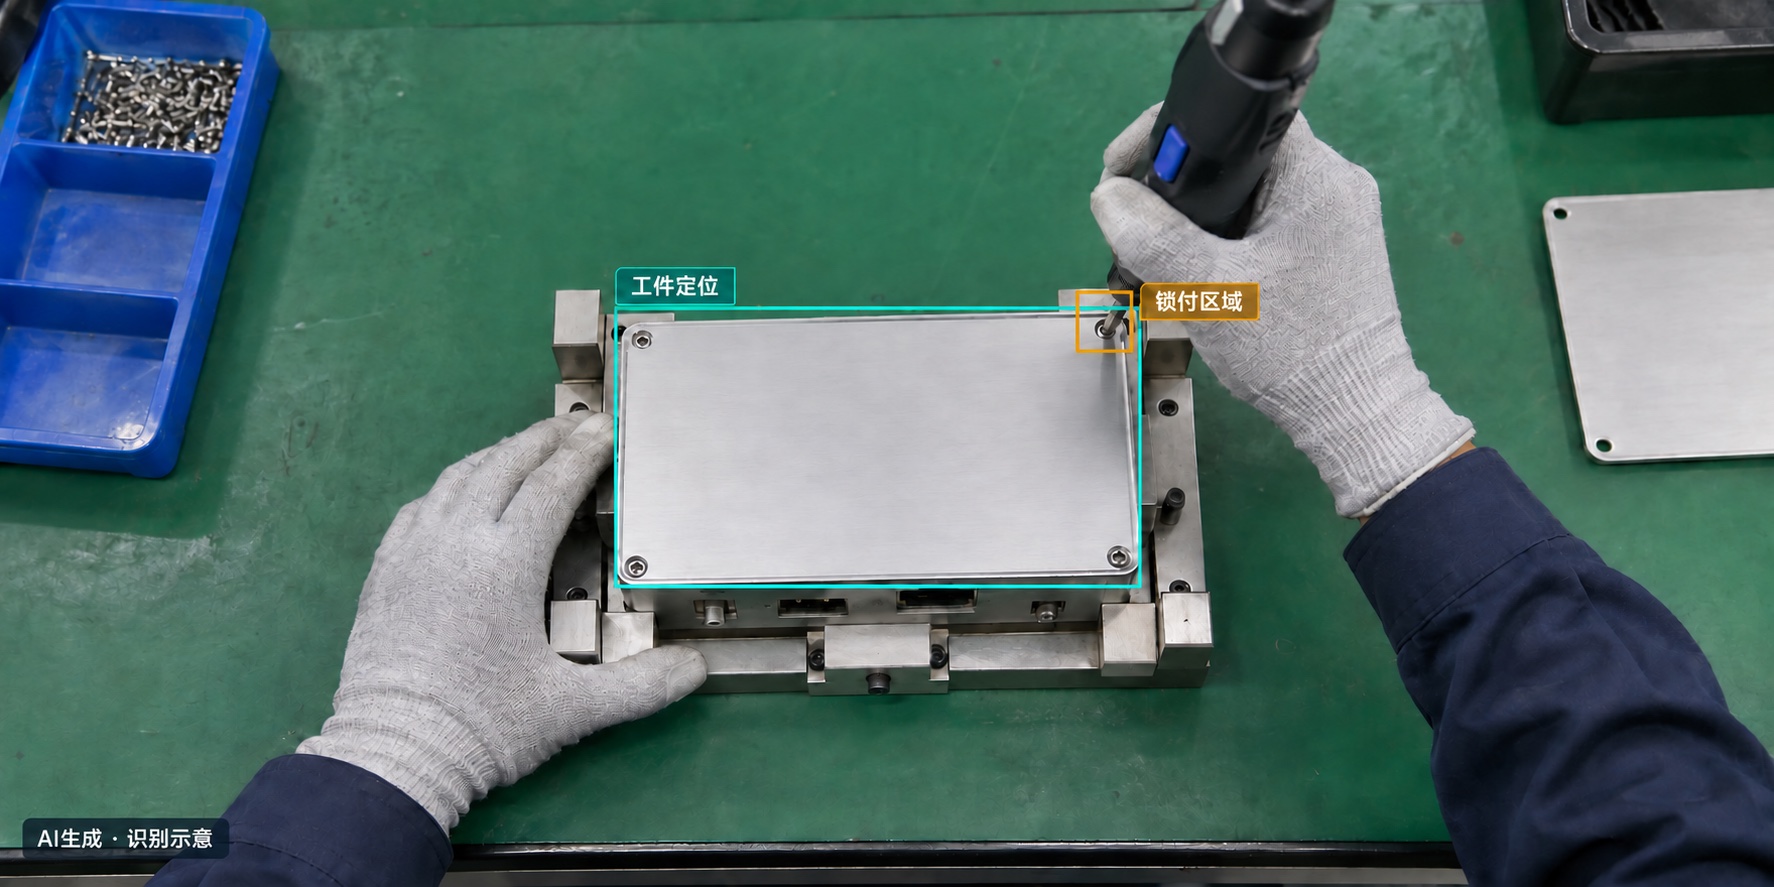
这个工位,具体观察什么
固定治具上的装配件,以及电批参与作业的可见区域。图中的识别标注用于说明工件定位与操作区域,不代表已完成扭矩或电气性能检测。
怎样形成判断
- 先确认工件进入规定位置,再观察工具是否进入目标区域。
- 按工艺要求定义动作顺序、允许停留与步骤完成条件。
- 遇到漏步骤、顺序异常或看不清时,记录待复核状态与对应画面。
现场人员能得到什么
任务与工位、步骤状态、异常发生时间、关联画面,以及人工复核记录;具体字段和系统对接范围在试点前确认。
哪些不能仅凭画面确认
工具出现不等于螺钉锁紧合格。扭矩、内部连接与电气性能需要相应设备信号补充;遮挡、换型与多人交叉操作应单独验证。
从哪些材料开始验证
准备正常与异常步骤样本、操作规程、节拍、工具类型和可拍摄视角。用漏步骤、错序、遮挡与正常变化共同验证,不能只用标准演示动作。