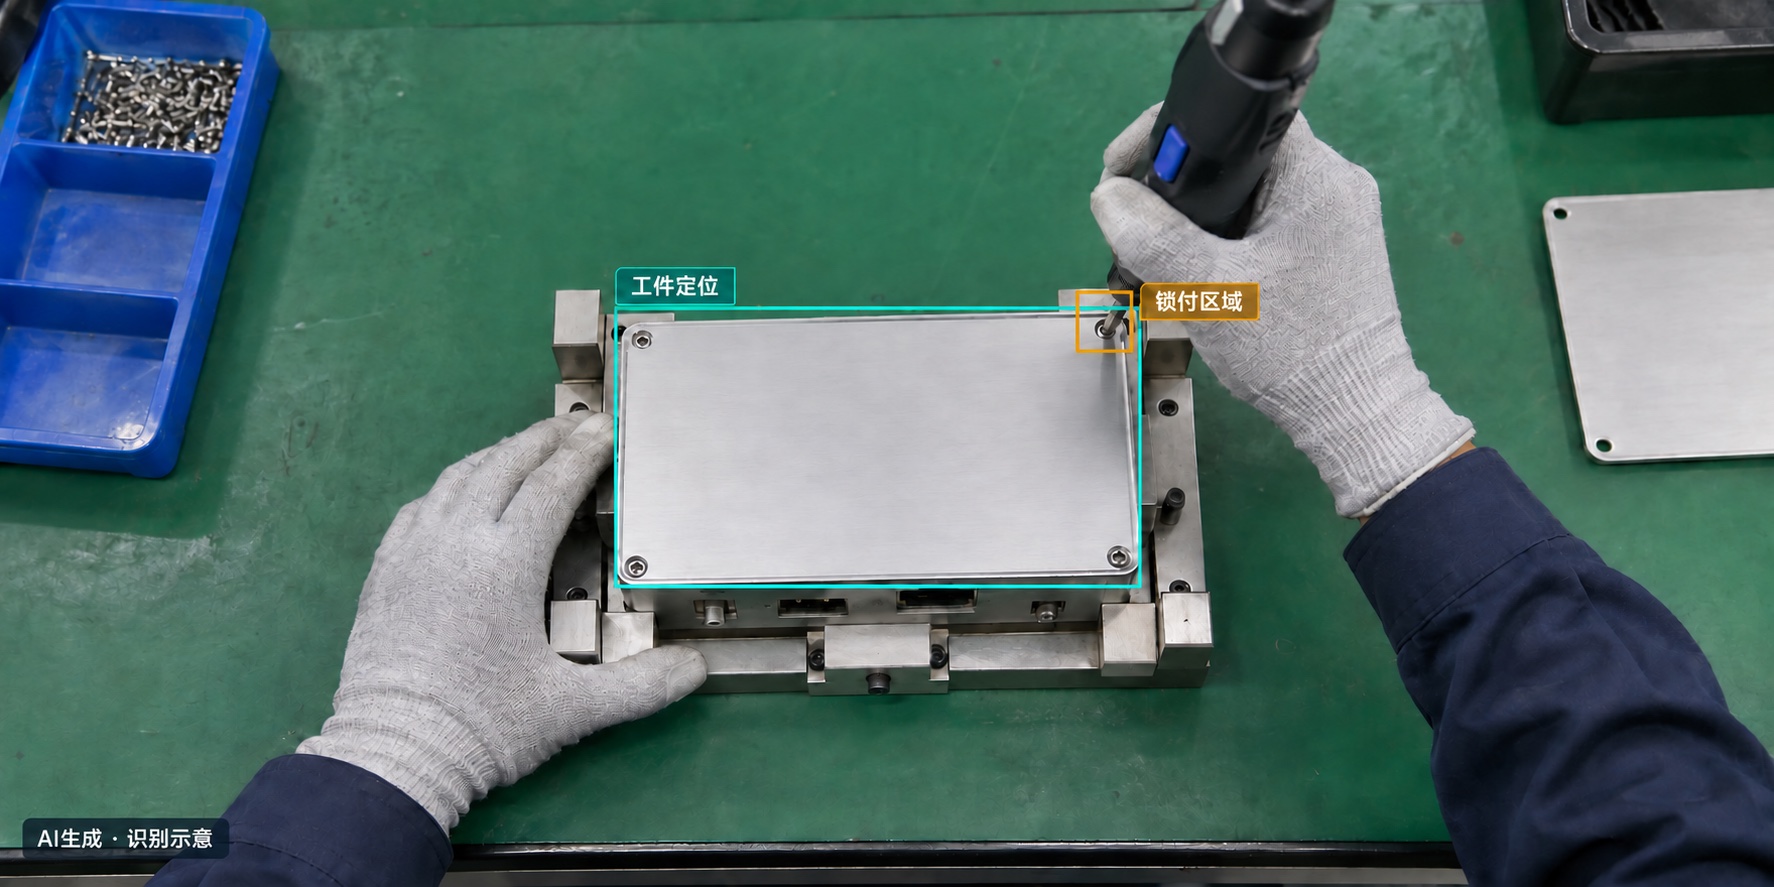
 查看工位高清图 ↗
装配 · SOP 核验查看装配方案
漏了关键步骤,终检才发现?
靠回忆还原过程,往往难以确认是哪一步出了问题。
观察关键动作与顺序,留下异常步骤对应的画面。
适用条件与判断边界
工具出现不等于扭矩合格,必要时结合设备信号。

为装配、包装与终检工位补上可观察、可复核的检查环节。把作业识别、异常提醒与结果追溯连接起来,让问题有画面、判断有依据。
从一个工位开始验证,按现场结果决定是否扩大。
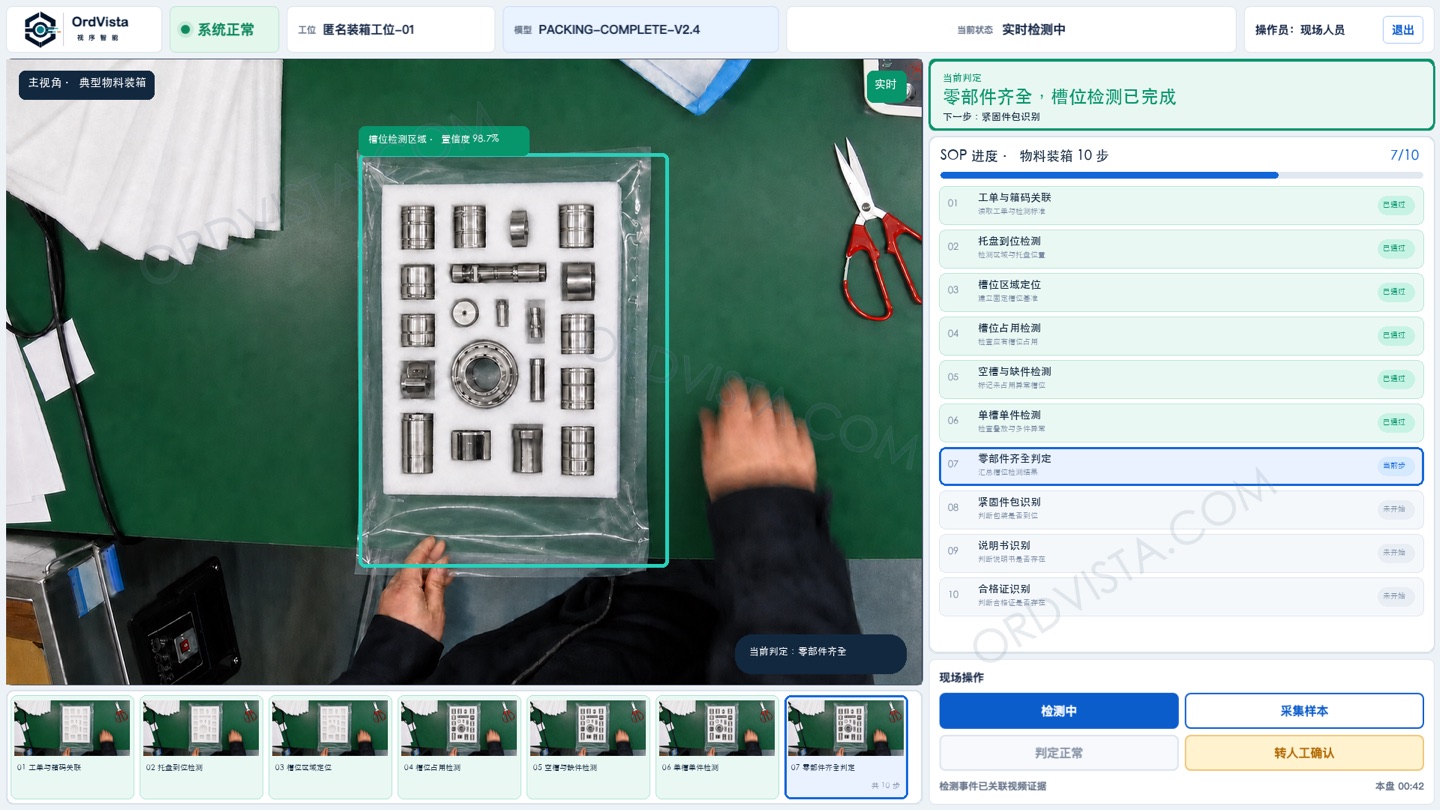
01 · 查看工位摄像头对准检查区域,在监控台查看作业画面与步骤进度。
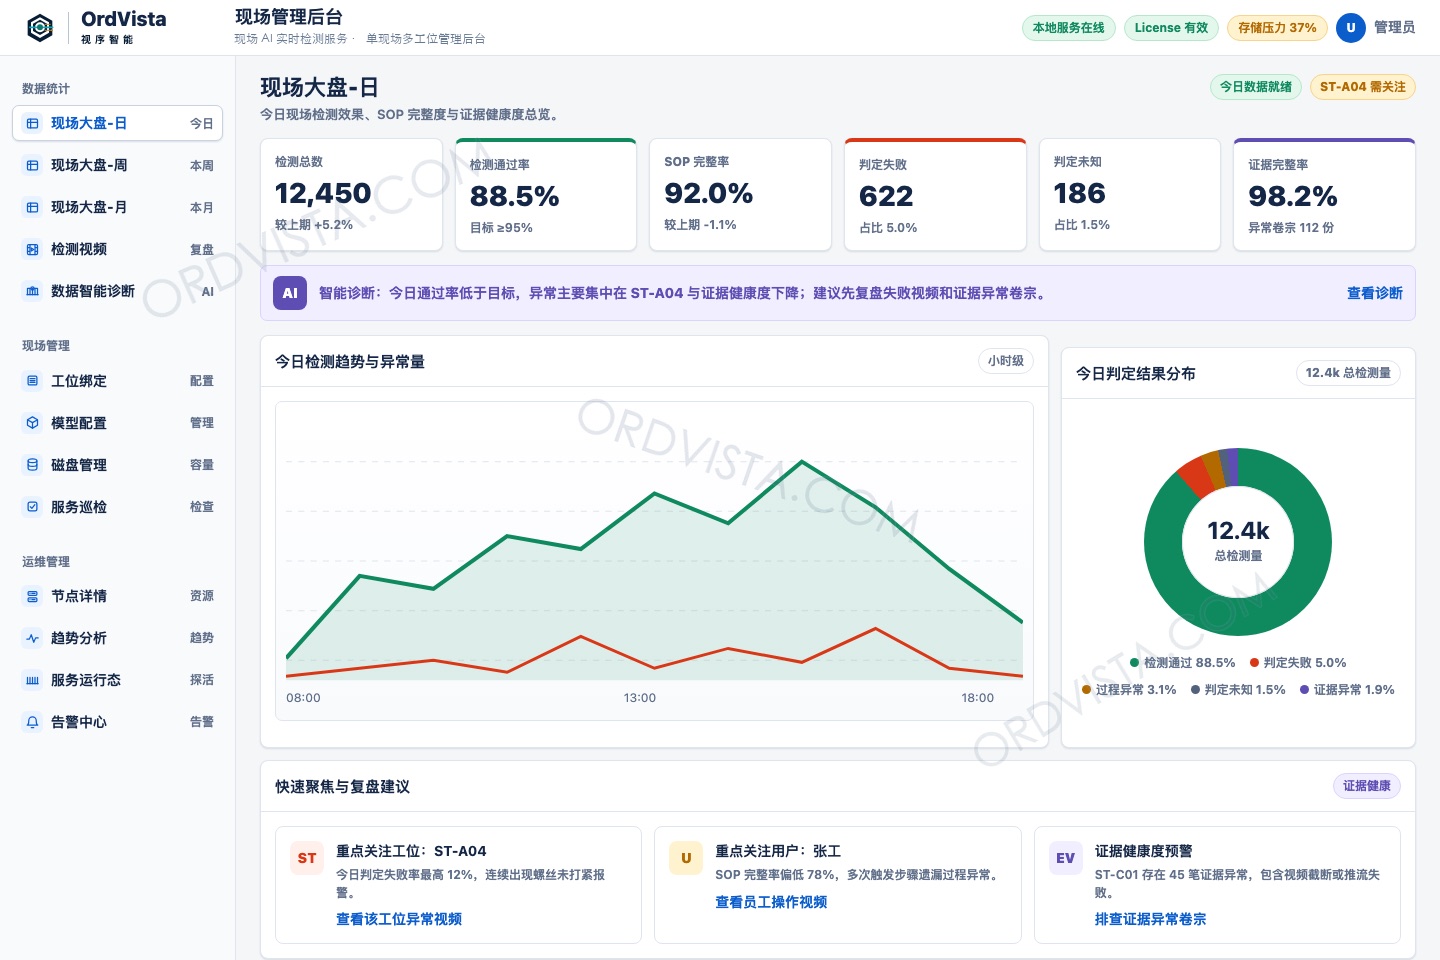
02 · 发现异常在现场大盘观察检测结果,找到需要优先复查的工位。
03 · 异常回看在视频管理中按工位、时间与异常记录定位片段,回看关键步骤,复核发生经过。
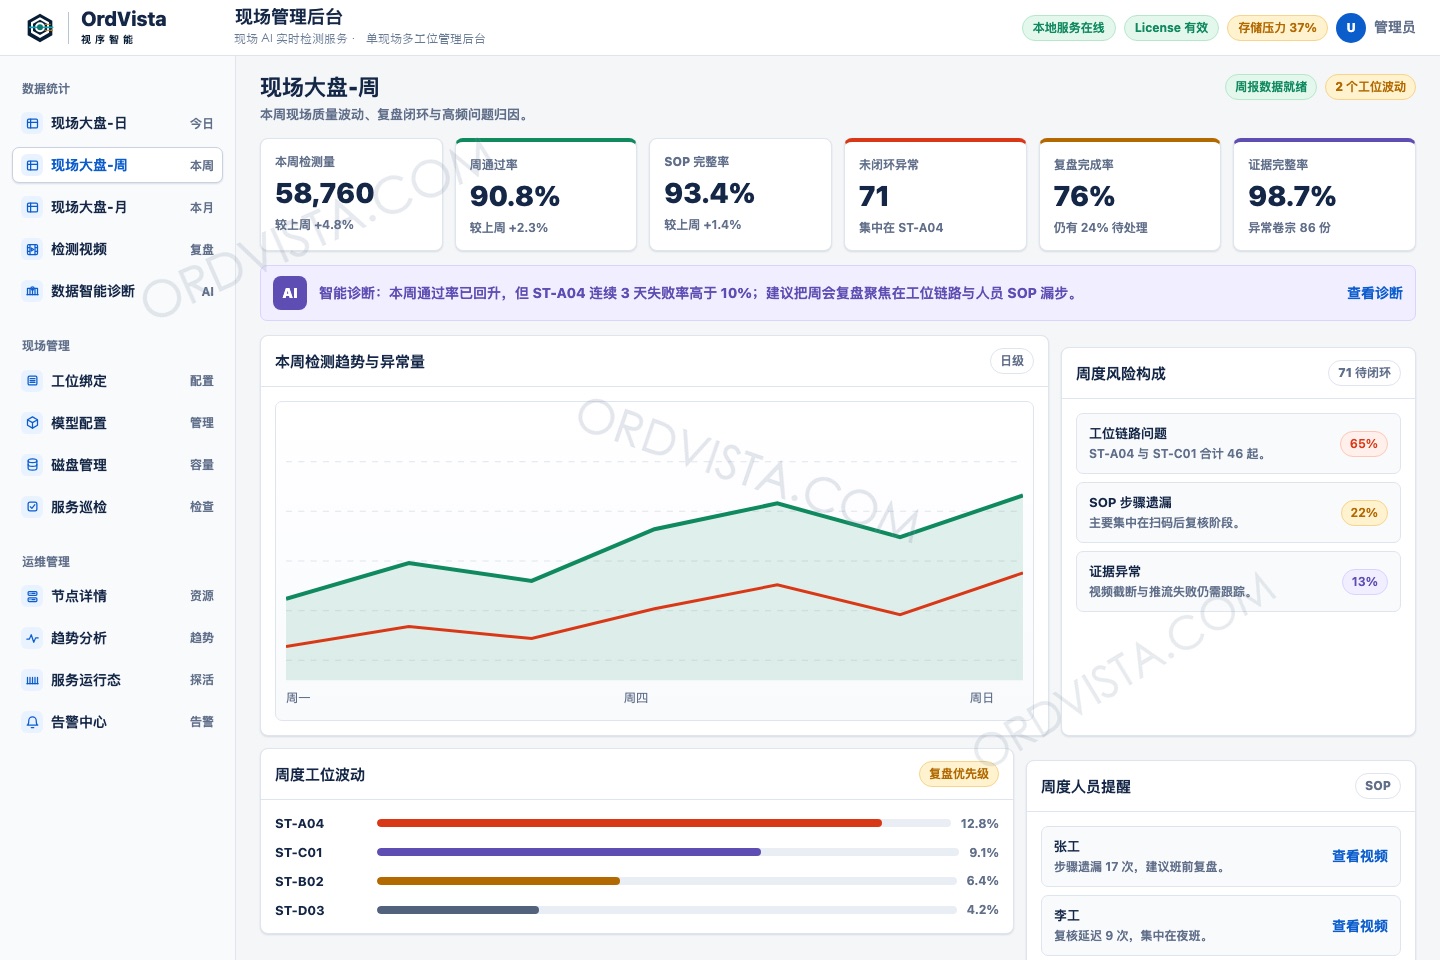
04 · 长期观测持续观察日、周、月趋势,对比异常分布与工位变化,识别反复发生的问题。
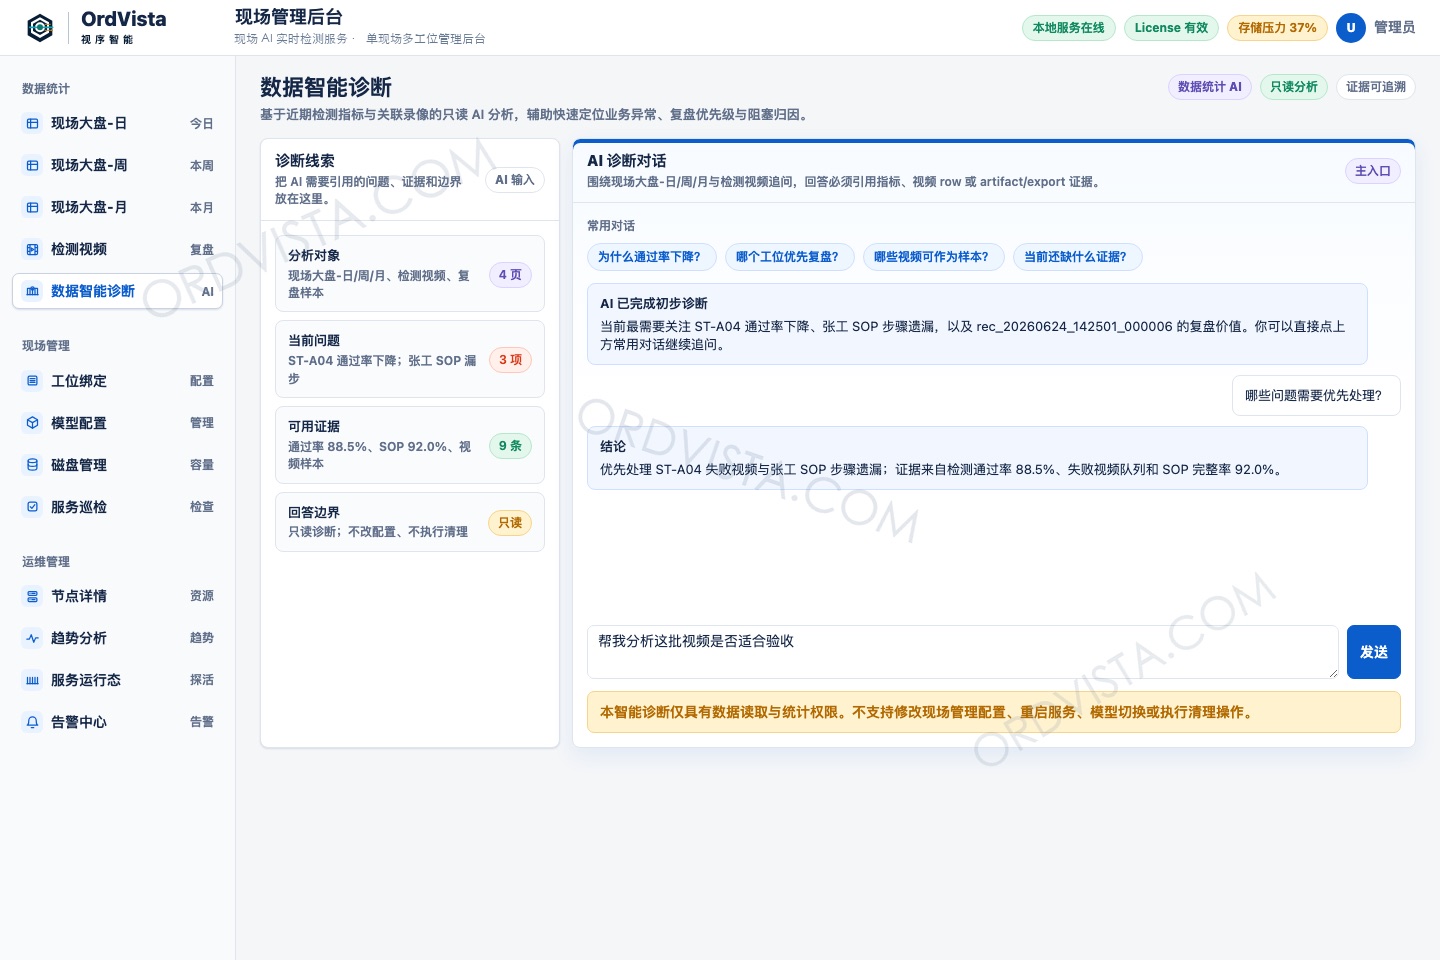
05 · AI 异常分析关联检测记录、视频证据与运行数据,由 AI 提供原因线索和排查建议,人员结合证据确认。
异常提示交给人员复核;具体指标与保留范围按项目确认。
面向生产、质量、工艺与信息化团队。先从异常可定义、过程能看清、有代表性样本的工位开始。
查看工位高清图 ↗靠回忆还原过程,往往难以确认是哪一步出了问题。
观察关键动作与顺序,留下异常步骤对应的画面。
工具出现不等于扭矩合格,必要时结合设备信号。
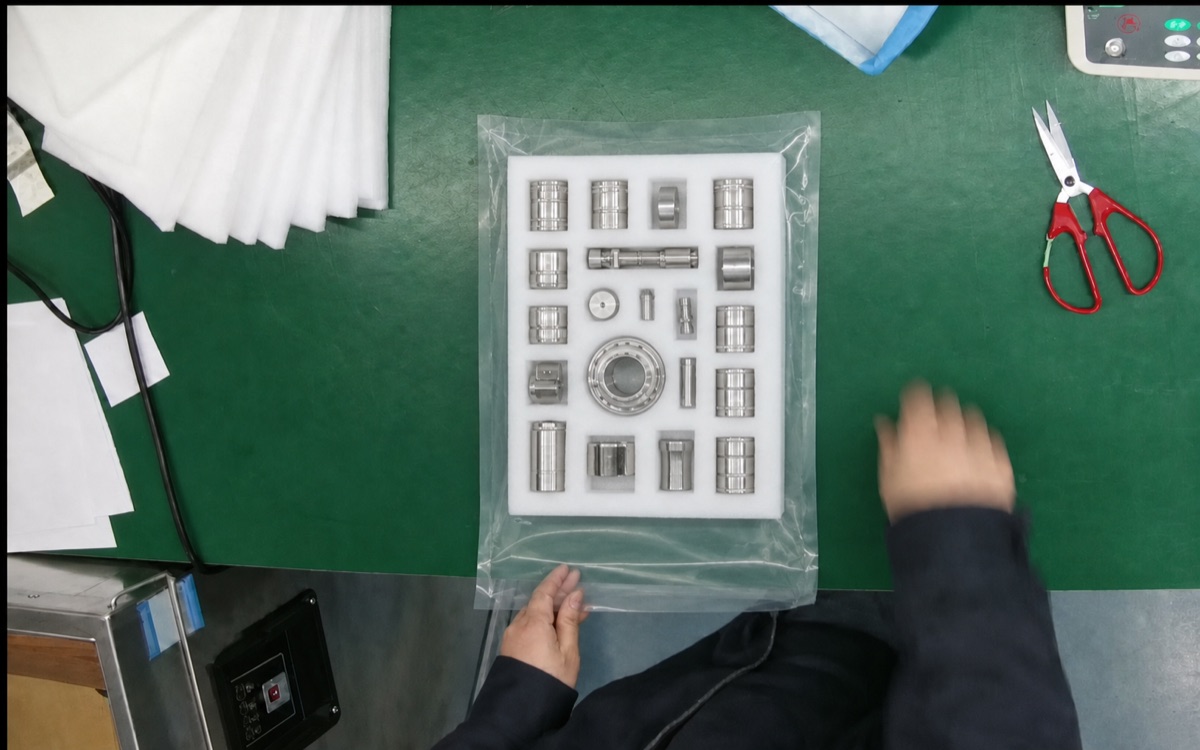
 查看工位高清图 ↗
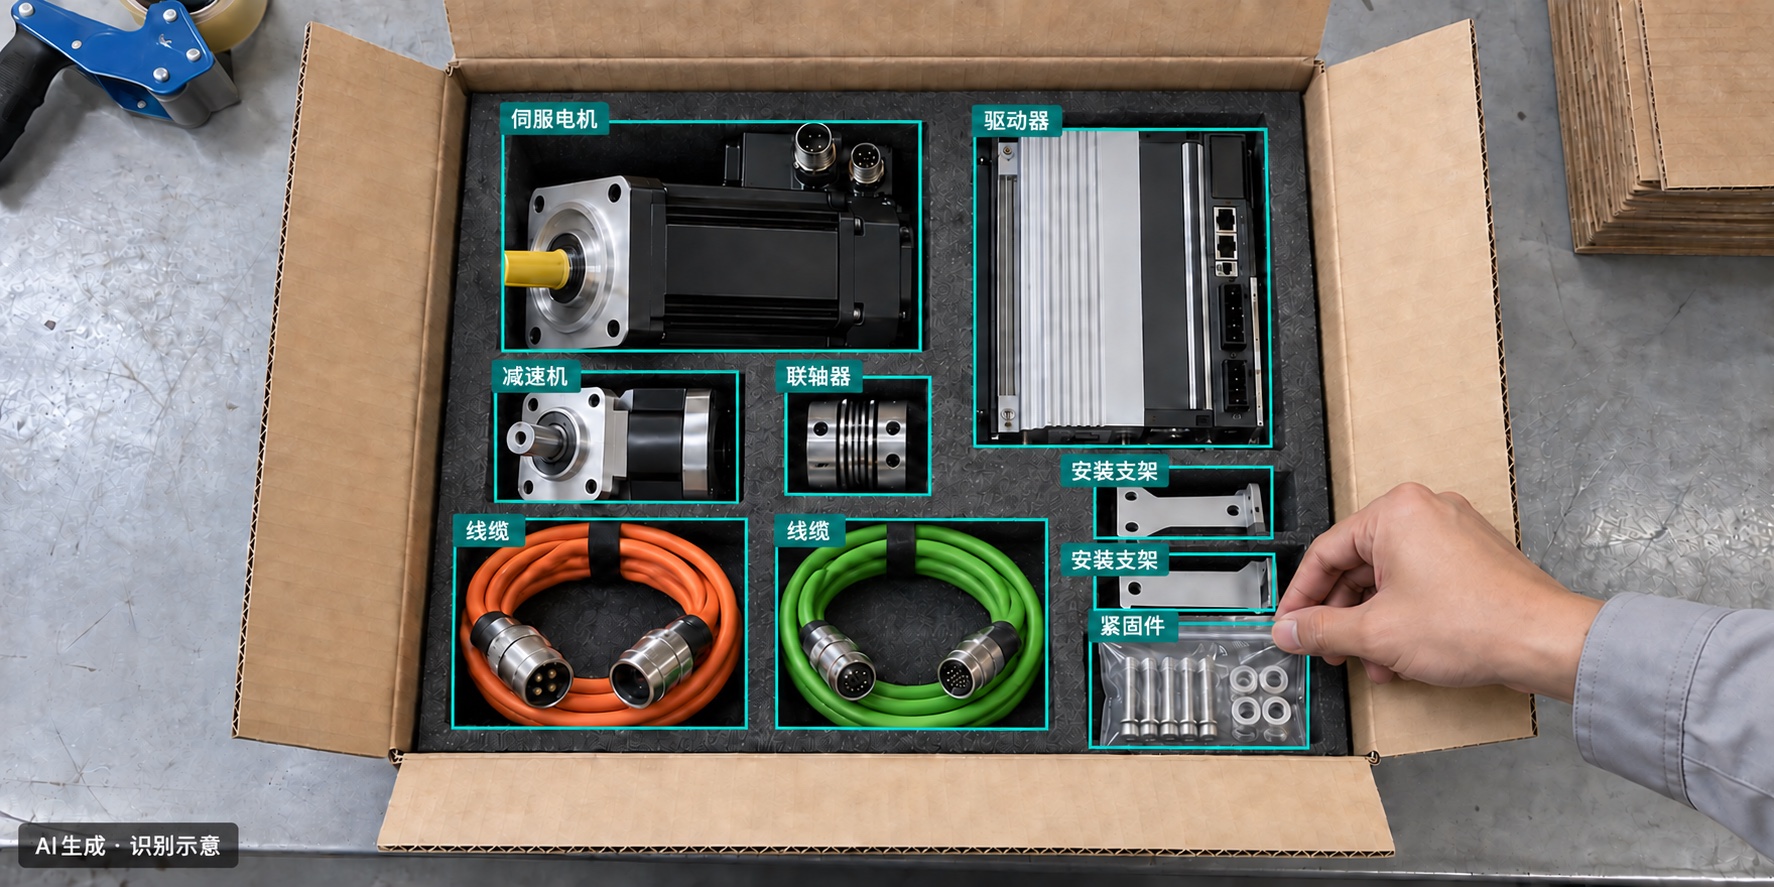
套件型号多、部件相近,封箱后再核对的代价更高。
封箱前对照装箱清单,核验可见部件的有无与位置。
遮挡物品需调整检查时点,相近型号可结合扫码。
 查看工位高清图 ↗
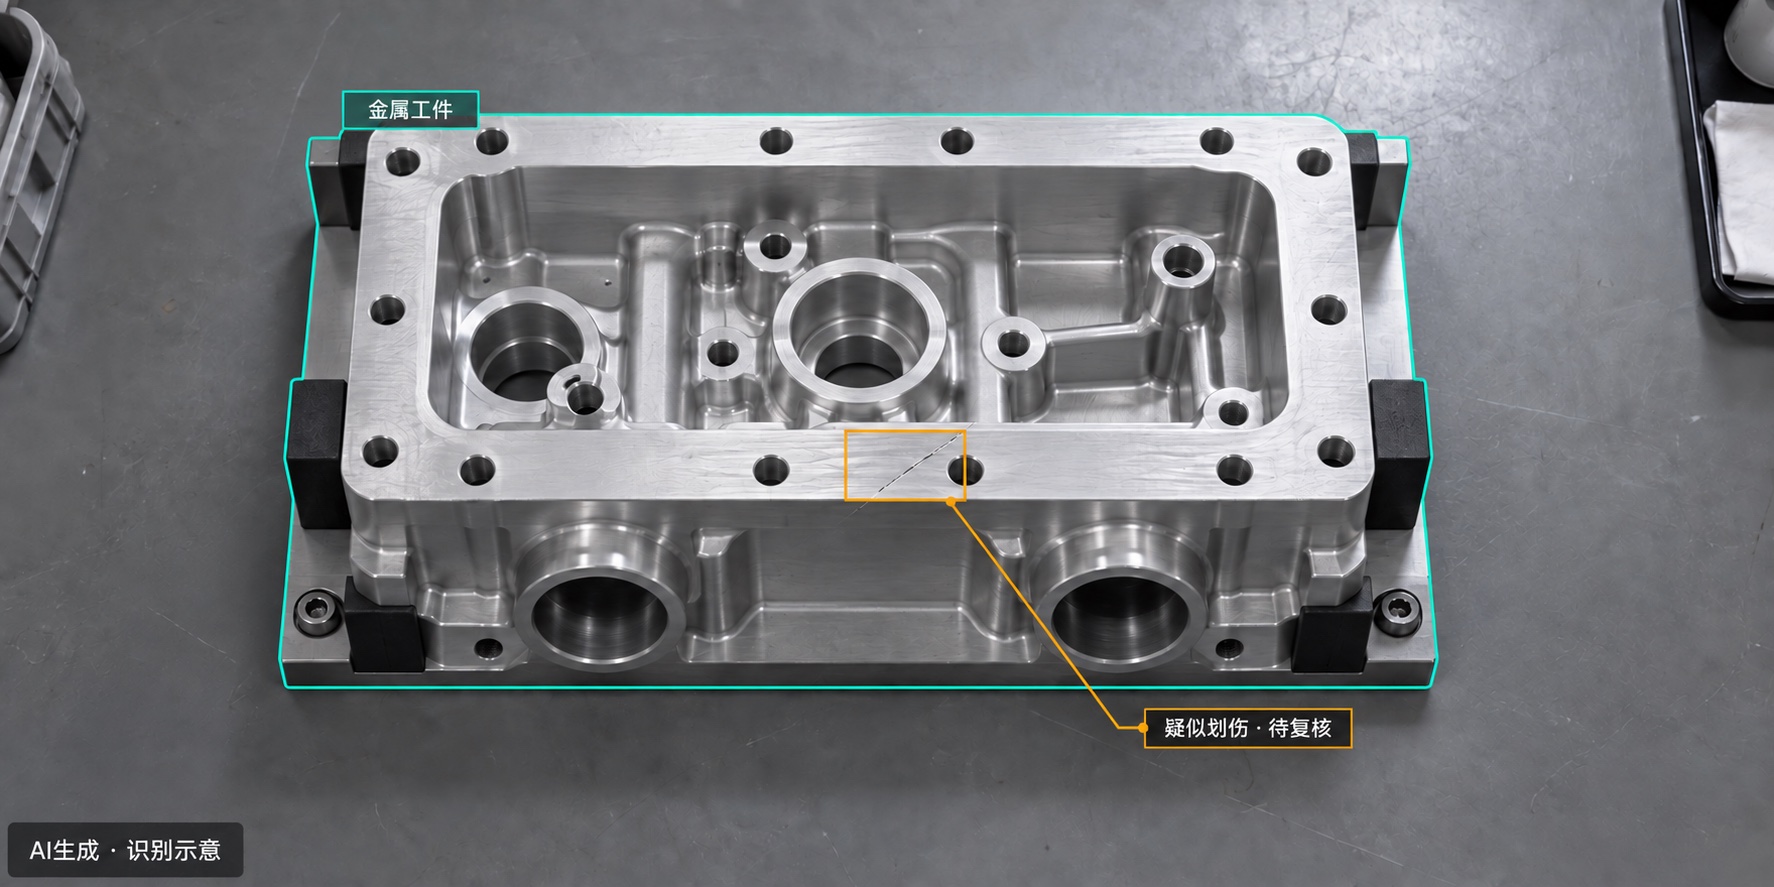
反光、油污和加工纹理,容易让外观判定标准不一致。
固定成像条件,按约定缺陷样本标记疑似异常区域。
聚焦可见外观;尺寸、深度与内部缺陷另行评估。
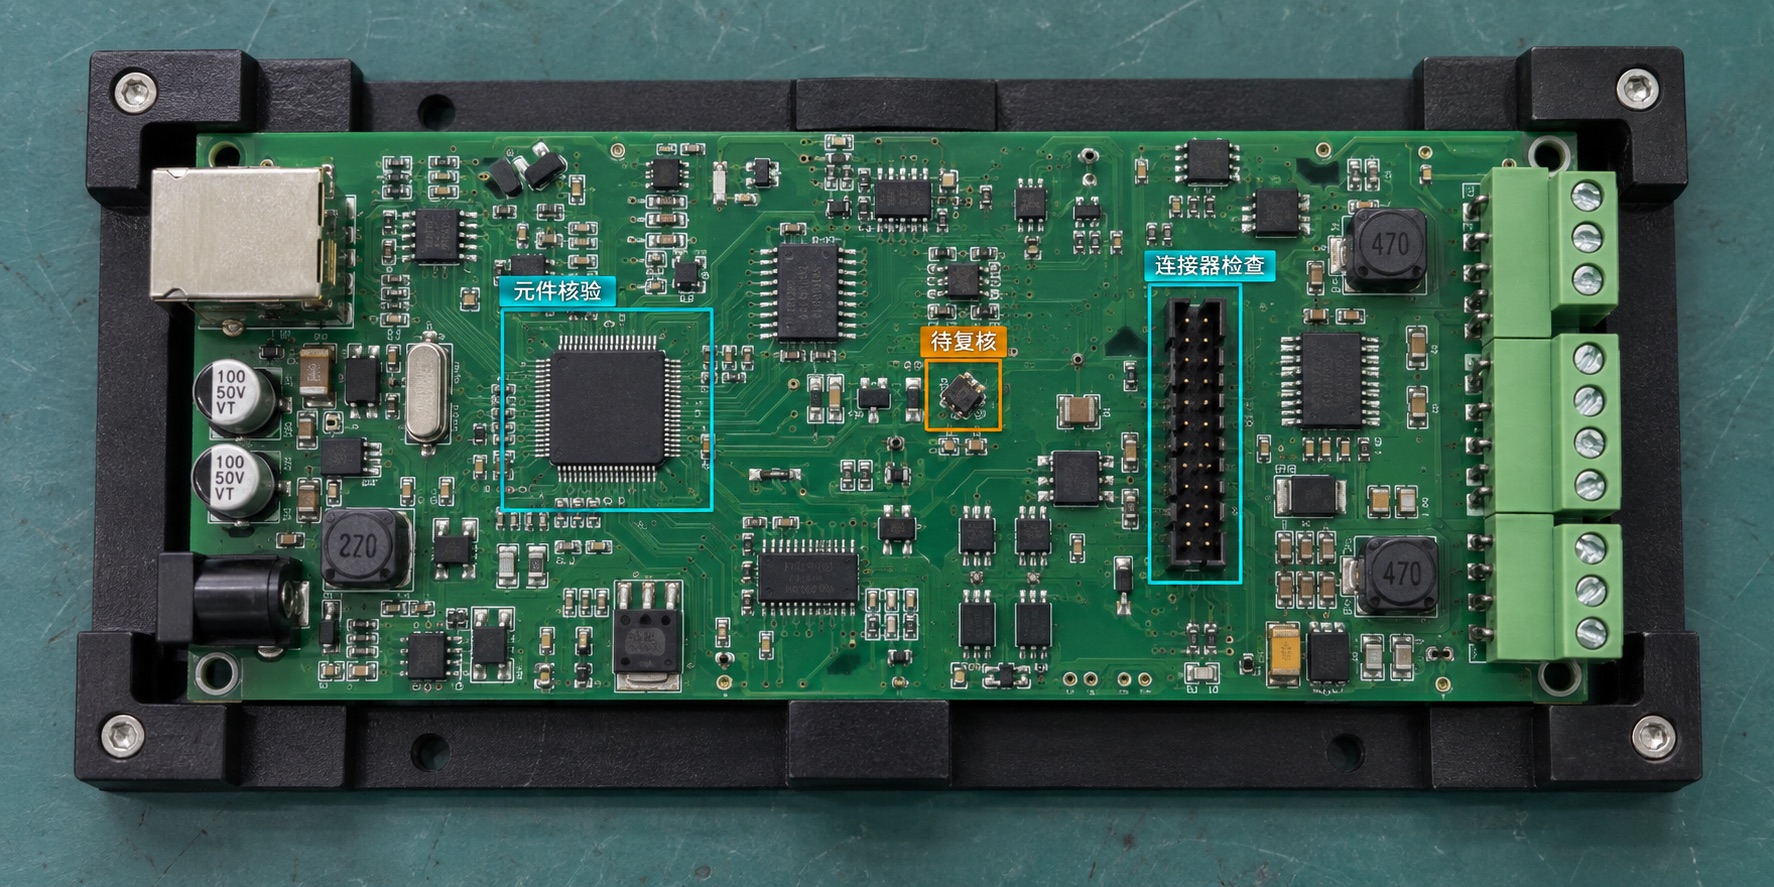 查看工位高清图 ↗
人工逐点查找费时,换板型后还可能混用检查标准。
按板型定位检查区域,核验可见元件与连接器,把疑似异常交给人复核。
检查范围以成像与样本验证为准,不替代内部焊点或电气功能检测。
物流、安全检查及其他工序,也可按对象、观察条件与异常定义逐项评估。了解更多场景与实践 ↗
以下是可沟通评估的应用方向。每个项目都从检查对象、缺陷定义、成像与节拍验证开始,不以行业名称代替检测能力。
PCBA 指定元器件有无、位置、连接器与可读标识核验。内部焊点和电气功能采用对应检测手段。
金属件指定表面划伤、磕碰,以及装配件有无、位置核验。尺寸公差与内部损伤独立评估。
围绕缺料、飞边、黑点等可见问题评估样件。区分允许纹理与缺陷,确认打光、检测面和最小缺陷。
评估瓶盖、标签、日期批号和可见装箱项。封口外观检查不等于密封性测试,也不能判断不可见的内部质量。
带上样件、正常与不良照片、检查要求和节拍,一起判断哪里值得先做试点。沟通行业工位需求 →
实时检测面向工位人员,现场管理帮助生产与质量团队复盘,模型管理支持换型与更新,系统监控为运行维护提供依据。按项目选择部署,不要求一次建齐所有能力。
摄像头对准检查区域,按场景模型与步骤规则判断,关联任务、画面与异常提示,供现场人员复核。
客户价值:让关键检查环节可观察,让问题有对应画面,减少事后凭记忆排查。
查看实时检测工作方式 ↗汇总工位结果与异常趋势,从现场大盘进入对应记录和检测视频,支持复核与问题定位。
客户价值:把分散记录组织成可复查的现场依据,帮助生产与质量团队确定处理重点。
查看现场管理工作方式 ↗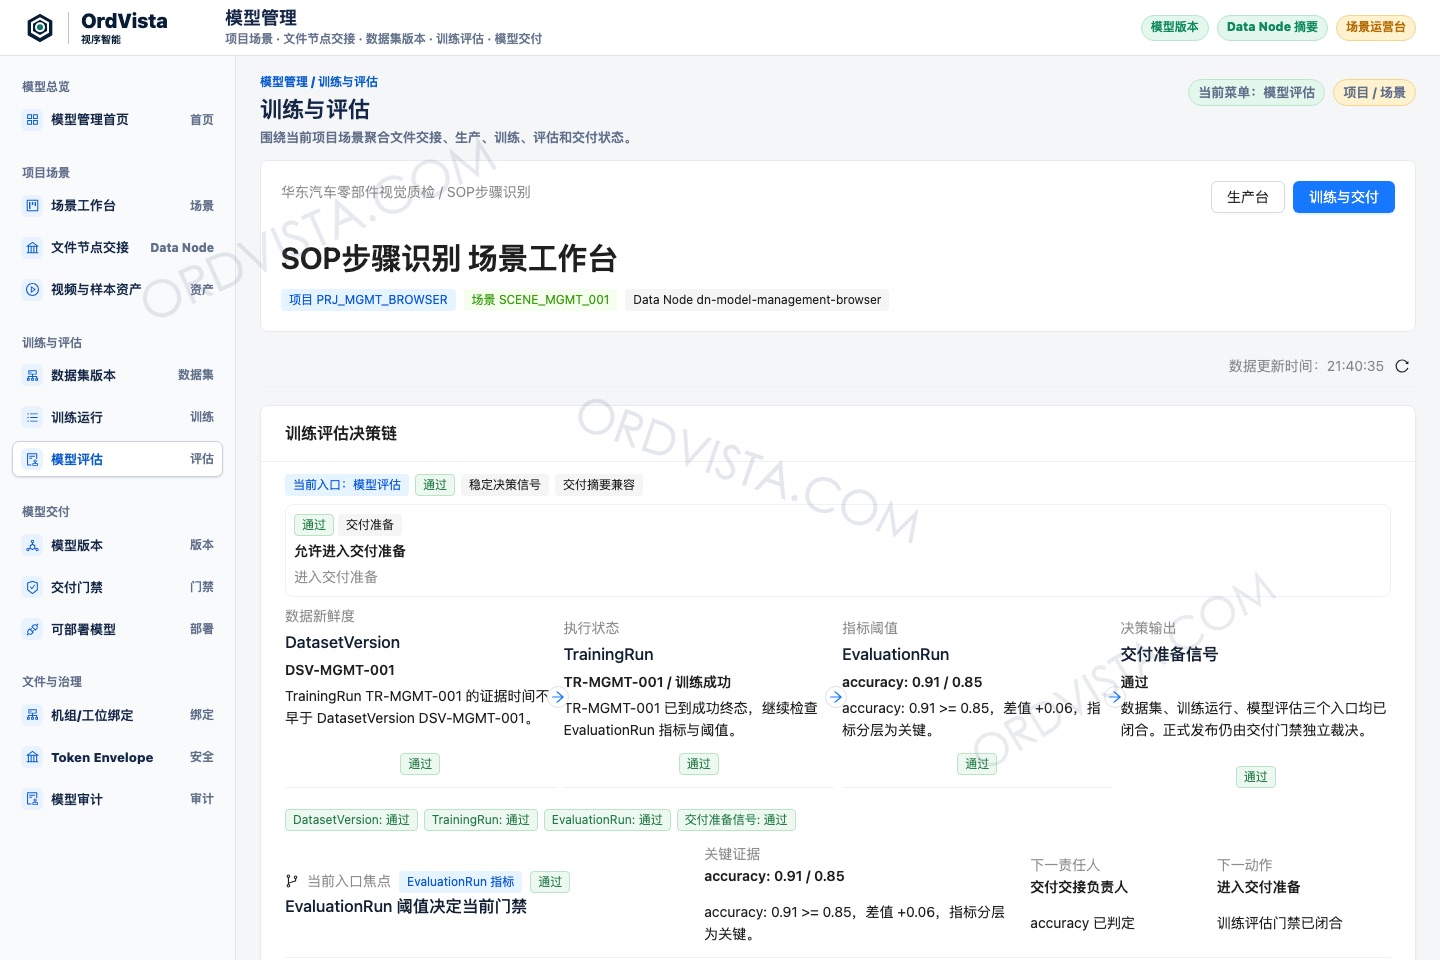
连接样本、训练、评估与版本交付,记录适用场景和评估依据,支持后续换型与复测。
客户价值:让每次更新可核对、可追踪,降低换型和维护时反复摸索的成本。
查看模型管理工作方式 ↗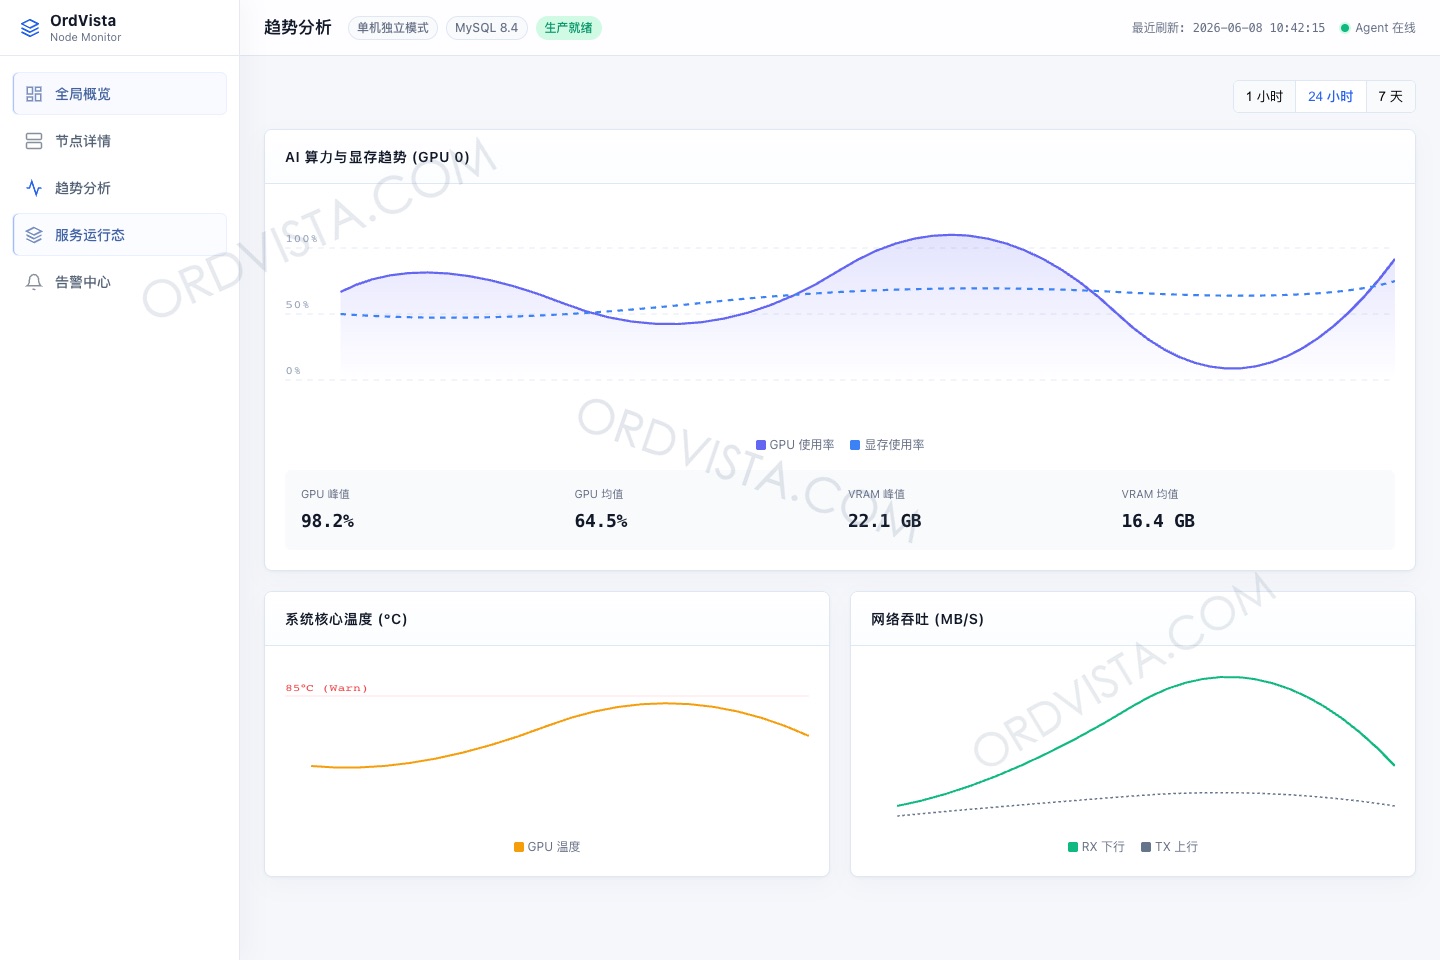
观察节点、服务、资源与告警状态,结合运行趋势检查系统健康,帮助定位影响检测的运行问题。
客户价值:把运行问题与检测问题分开排查,给维护人员提供明确检查入口。
查看系统监控工作方式 ↗确定工件、工具和检查区域,确认视角、光照与作业节拍。
把正常、异常和完成条件定义清楚,结合场景模型与时序规则判断。
提示疑似问题与关联画面,由现场人员复核;产线联动另行确认。
按约定保留工位、时间、步骤或异常类别及复核依据,方便定位问题。
哪个工位 · 什么时间 · 哪一步或哪类异常 · 对应画面 · 如何复核
具体字段、保存期限与系统对接范围,在项目中确认。从场景定义、训练评估,到工厂实时检测与结果追溯,把识别能力和现场使用连起来。比较方案时,可以核对这四项。
先明确“做到哪一步才算完成”,再设计观察区域与判断规则。
分别记录训练评估与现场表现,把正常变化、遮挡和换型纳入验证。
围绕人员如何发现、复核和追溯异常组织输出,按项目明确接入范围。
把场景动态切换、新样本、规则更新和复测安排纳入项目规划。
先看现有方案是否已能稳定满足要求。固定尺寸、明确电信号等问题,专用设备可能更直接;涉及对象外观变化、工具动作或步骤关系时,再评估 AI 视觉的适用性。项目可以组合使用,不为了“上 AI”重做所有环节。
收益目标是减少遗漏带来的返工、降低查找过程的成本。是否值得投入,要把识别效果、人员复核和维护成本一起算。
阶段成果:明确可覆盖的范围、未通过的条件与改进项。
阶段成果:判断继续优化、复制到新工位,还是收缩范围。
怎么对比才有意义:上线前记录人工基线;约定产品型号、班次、样本和统计周期。离线评估与现场验证分开,不能用单一准确率或一张识别图代替验收。
查看试点验收方法不需要一次改造整条产线。先说明“哪里容易错、现在怎样检查、出错后怎样处理”。
你提供工艺、节拍和授权样本。双方确认检查对象、正常异常定义与成像条件。
形成:场景与边界清单约定样本、误报漏报与复核口径,在实际条件下验证,并记录未通过的问题。
形成:验证记录与试点结论确认软件、硬件、接口、培训及维护分工;换型或扩大范围时安排复验。
形成:实施与维护方案费用与周期根据场景数量、样本条件、成像设备、系统接入和服务范围评估。看不清、标准未统一或资料未授权的环节,先解决前提条件。
根据数据要求、场景建设频率与运维能力选择训练位置,保留工厂实时检测与结果追溯的现场使用路径。
训练在 OrdVista 控制的环境完成,工厂侧运行现场管理、实时检测与系统监控。云端训练不等于现场检测依赖公网。
在工厂侧增加模型管理与本地训练能力,适合需要持续建设场景的项目;硬件、数据与运维条件需提前评估。
自动化集成商、机器视觉服务商、设备厂商,以及有现场交付能力的工厂数字化团队。
先检查视角、清晰度、帧率、光照和接入条件。画面不可观察时,需要调整机位或补充合适的成像设备,不预先承诺全部复用。
识别、提醒与产线动作是不同环节。是否接入 PLC、MES 或拦截设备,需要单独确认接口、授权、异常处置与验收。
可复用场景定义和验证经验,但工件、视角、光照、节拍或工艺变化时仍需重新核验,不能把首工位结果直接当成所有产线结果。
通过三张装配操作画面说明视觉 AI 如何观察物料、工具和操作顺序,如何保留异常关键画面,以及哪些判断需要结合传感器、PLC、扫码或 MES 数据。
阅读文章 工厂视觉实践OrdVista 视序智能官方指南:从工厂视觉 AI 检测公司选型、装配防错与 SOP 识别,到生产线视觉检测系统、本地部署、价格构成和落地验收。
阅读文章 工厂视觉实践OrdVista 视序智能通过工具区域、目标动作、步骤顺序、完成条件和时序规则,识别工具使用与作业完成状态,并保留可复核记录。
阅读文章带上工位描述、工艺要求与可授权样本,一起判断下一步。