样本验证 · SOP 事件 · 证据范围
约 21 秒、630 帧的样本按 3 个步骤整理过程,记录首次与重复触发事件;不能推算所有产品与班次的检出率或稳定性。
以下沿用既有公开记录;未公开的样本量、版本、拍摄条件和客户验收结果,不用推测补齐。评估类似项目时,请重新核对适用条件。
了解指标口径与试点验收 →装配防错不仅要看“有没有做”,还要判断“是否按正确顺序完成”。本文以一段约 21 秒、630 帧、包含 3 个步骤的工位视频为例,说明固定视角、事件提取与 SOP 状态机如何形成可复核的顺序判断链路,并明确方案适用边界。
固定视角下,先把关键步骤看清
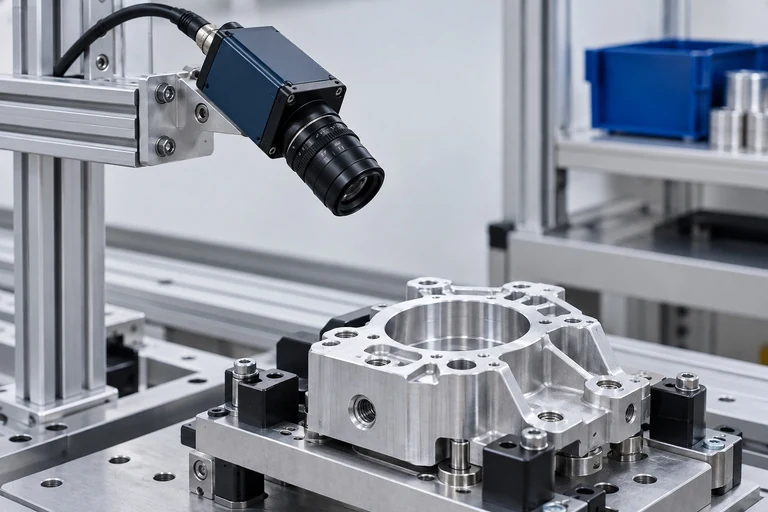
在装配与紧固工位中,质量风险并不只来自漏做。步骤提前、重复操作或顺序颠倒,同样可能影响过程一致性。要让摄像头参与顺序防错,关键不是简单识别画面里出现了什么,而是把连续视频转化为可以按时间核对的工序事件。
未引入视觉方案时,顺序问题为什么难以持续核对
传统管理通常依赖人员自检、现场抽查或事后调取录像。这些方式可以处理个别问题,但难以持续回答三个问题:当前步骤是否已经完成、同一步骤是否重复发生、实际顺序是否符合 SOP。
当节拍较快、动作相似或工位切换频繁时,事后查找关键片段也需要投入额外时间,不同人员对动作起止点的判断还可能存在差异。因此,原始视频本身并不等于可直接使用的过程记录。
引入视觉方案后,判断链路如何形成
- 固定视角观察:在稳定机位下持续观察工件、工具和关键操作区域。
- 提取工序事件:将工件到位、工具进入、动作变化等视觉信号转化为带时间戳的事件。
- 对照 SOP 状态:结合当前任务、预期步骤和已经发生的步骤,判断本次事件是否符合既定顺序。
- 保留复核依据:将步骤结果、异常时间点和关键画面关联保存;对低置信度结果进入人工复核,必要时结合设备信号进一步确认。
这套方法的重点,是让判断结果能够回到具体时间点和画面,而不是只输出一个缺少依据的通过或异常标签。
本次样本已观察
本案例使用约 21 秒、630 帧、约 29.95 帧/秒的视频样本,按 3 个步骤整理工序过程。基于这段样本,可以形成以下可复核信息:
- 当前任务对应的步骤是否出现;
- 步骤首次发生和重复触发的时间点;
- 实际事件顺序与预期 SOP 是否一致;
- 异常判断所对应的关键画面和复核入口。
这些信息有助于把“顺序是否正确”转化为可查看、可回放、可核对的过程证据。
证据边界
本次约 21 秒片段不能代替正式项目验收,也不能外推整条产线的准确率、告警时延、返工下降幅度或投资回报。扭矩是否达标、工具电气状态、工单身份等信息,也不能只依赖普通视频确认,通常需要与设备、MES 或其他业务信号协同。
对于画面无法稳定确认的状态,方案应保留人工复核或外部信号入口,不把低置信度观察直接写成确定的质量结论。
适用条件与输入要求
这类方案适用于步骤边界清楚、工具和工件在固定视角中可观察、业务规则能够写成状态顺序的装配工位。相机视野应覆盖工件、关键点位和工具进入区域,并控制明显遮挡、光照变化和相机位移。
试点前应提供工艺步骤、正常顺序、允许重复的动作、必须报警的漏步或错序、工位节拍,以及具有代表性的正常和异常视频。
可选集成能力
项目需要时,可在视觉步骤判断之外对接工具状态、MES 任务、工位提示或声光提醒。工具锁止等会影响现场动作的能力,必须结合设备接口、安全策略和人工处置流程单独设计与验收。
试点验收建议
- 冻结相机位置、观察区域、产品版本、步骤定义和告警规则。
- 覆盖正常、漏序、错序、重复、遮挡、工具未出现和任务切换等场景。
- 分别统计正确判断、误报、漏报、人工复核和证据不足的数量及实际分母。
- 验证告警时间点、复核证据、人工处置和系统异常时的安全回退,再评估是否进入生产应用。
下一步
如果您的工位存在装配漏做、步骤错序、重复操作或紧固过程难追溯的问题,可以先准备一段能看清工件、工具和完整步骤的视频,以及对应 SOP、工位节拍和期望告警方式。
OrdVista 视序智能将先判断关键步骤是否稳定可见,再共同确定适合验证的范围和验收方法。